Catalogare
Con l’aumento delle esigenze di produzione intelligente e lavorazione ad alta precisione, i sensori laser digitali svolgono un ruolo chiave nelle apparecchiature di taglio, marcatura e ispezione laser. Concentrandosi sul sensore laser digitale ad alta precisione della serie WF5803F, questo articolo ne analizza i vantaggi tecnici principali, le considerazioni sull'integrazione del sistema e sulla saldatura, i flussi di lavoro dei test di pre-produzione e i metodi di elaborazione dei dati in tempo reale. Presentato in uno stile conciso e incentrato sul cliente, mette in mostra esperienza pratica e affidabilità autorevole, offrendo soluzioni attuabili per gli sviluppatori di apparecchiature laser
Background tecnico e valore
Evoluzione dei requisiti di rilevamento nella lavorazione meccanica di precisione
Le moderne apparecchiature laser utilizzate per il taglio di fessure su scala micrometrica, la marcatura ad alta velocità e l'ispezione a livello nanometrico richiedono feedback in tempo reale e ad alta precisione sulla distanza di messa a fuoco, sull'intensità del raggio e sulla posizione del pezzo. I sensori analogici tradizionali sono soggetti a interferenze ambientali e mancano di robustezza, il che li rende inadatti al controllo dinamico ad alta velocità.
Vantaggi del rilevamento laser digitale
I sensori laser digitali integrano ADC e microprocessori ad alta risoluzione, convertendo i segnali ottici analogici in dati digitali I²C/SPI. Offrono una forte immunità al rumore, interfacce stabili e una comunicazione diretta con PC host o controller integrati, migliorando l'affidabilità e la manutenibilità del sistema.
Casi d'uso tipici del settore
Nel taglio dei wafer semiconduttori, nella saldatura laser di dispositivi medici e nell'allineamento delle fibre ottiche di fascia alta, la precisione della misurazione a livello da micrometro a nanometro è fondamentale per la resa e la qualità. I sensori laser digitali, con la loro precisione e comunicazione digitale, sono diventati componenti standard nelle apparecchiature di precisione.
Caratteristiche principali e vantaggi innovativi del WF5803F
Alta risoluzione e ampia gamma dinamica
Il WF5803F offre una precisione dello 0,01%FS su un intervallo di 20 BAR, con una risoluzione di misurazione della distanza di messa a fuoco fino a 0,1 μm. Supporta l'uscita dati in tempo reale e ad alta frequenza per soddisfare i requisiti di controllo dinamico ad alta velocità.
Latenza ultrabassa e stabilità elevata
Gli algoritmi interni di campionamento e calibrazione a livello FPGA riducono la latenza di elaborazione del segnale a meno di 2 ms. La sua immunità termica e alle vibrazioni garantisce un'uscita stabile in condizioni estreme, con fluttuazioni inferiori a ±0,02%.
Interfacce digitali multiple e scalabilità
Supporta le interfacce digitali I²C, SPI e UART, consentendo un'integrazione flessibile in varie schede di controllo laser. Il buffer FIFO integrato memorizza 256 campioni, consentendo letture a bassa frequenza e riducendo il carico del bus.
Considerazioni sull'integrazione del sistema e sul montaggio del sensore
Impronta e layout del PCB
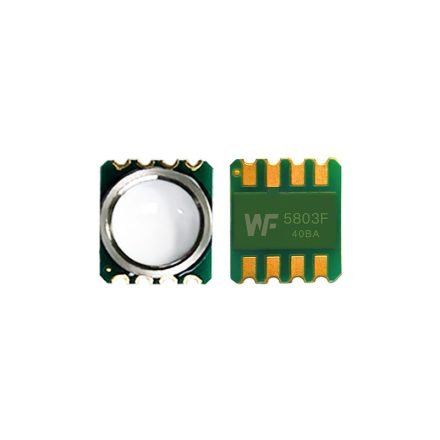
Il WF5803F è disponibile in un package LGA 4×4 mm con una finestra ottica sulla parte superiore. Nel layout PCB, lasciare un'apertura sopra la finestra, evitare la maschera di saldatura in quell'area e assicurarsi che i pad siano adeguatamente metallizzati per la messa a terra e la dissipazione del calore.
Processo di saldatura e profilo di temperatura
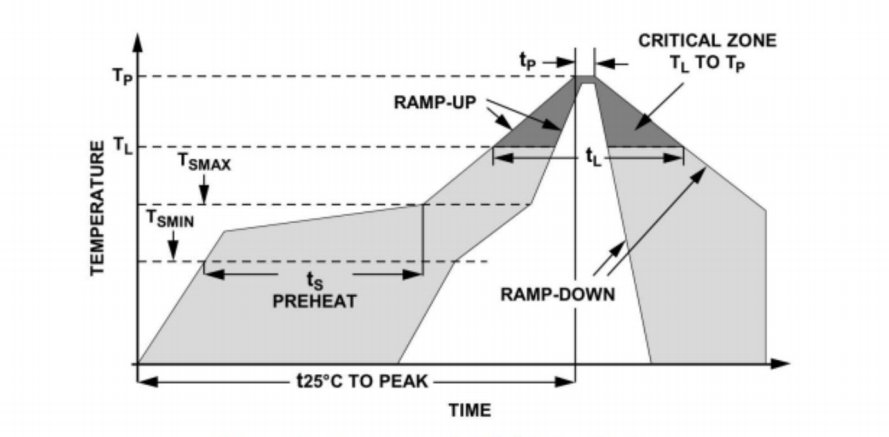
Utilizzare un profilo di riflusso senza piombo: accelerazione ≤2℃/s, picco a 245±5℃, permanenza sopra 217℃ per 60 s. Per la rilavorazione, utilizzare un saldatore a 350 ℃ per meno di 3 secondi per evitare di rompere il vetro della finestra.
Allineamento ottico e protezione dalla polvere
Mantenere la finestra ottica pulita durante l'assemblaggio, evitando la contaminazione della pasta saldante o del flusso. Dopo la saldatura, spurgare con azoto o pulire con un panno privo di lanugine e regolare la staffa di montaggio per garantire che il raggio laser colpisca perpendicolarmente il centro della finestra.
Processi e strumenti di test di produzione di massa
Panoramica del flusso di lavoro di test
- Verifica della singola unità: Applicare segnali ottici o di pressione noti su un impianto di calibrazione, leggere l'uscita digitale e confrontarli con i valori nominali.
- Test ambientali: eseguire cicli da –20 a 80 ℃ in una camera termo-umidita, registrare la deriva della temperatura e i coefficienti di compensazione.
- Vibrazione & Shock: condurre test di vibrazione casuale a 3 assi su una tavola vibrante per verificarne l'immunità alle vibrazioni; utilizzare un tester d'urto per simulare gli shock da manovra.
Attrezzatura di prova consigliata
Impianto di calibrazione di precisione: Per uscite di potenza o pressione laser standard (ad esempio spettrometro Newport, calibratore di pressione Fluke).
Camera ambientale: Cicli temperatura-umidità programmabili.
Tabella vibrazioni/shock: Conforme alla norma IEC60068.
Oscilloscopio digitale & Analizzatore logico: Monitorare i tempi I²C/SPI e le caratteristiche elettriche.
Elaborazione dei dati in tempo reale e ottimizzazione della precisione
Algoritmi di filtraggio e strategia di campionamento
Utilizza filtri di livellamento a media mobile o esponenziale combinati con il campionamento dinamico: aumenta a 1 kHz durante il taglio ad alta velocità, scendi a 100 Hz per l'ispezione statica per bilanciare la reattività e la soppressione del rumore.
Compensazione della temperatura e della deriva
Un sensore di temperatura integrato fornisce letture in tempo reale. Un modello polinomiale del secondo ordine calcola al volo i coefficienti di compensazione. Non sono necessari punti di calibrazione esterni per ottenere una stabilità di ±0,01%FS nell'intero intervallo di temperature.
Calibrazione e autodiagnostica
All'accensione, il dispositivo esegue un autotest leggendo i parametri di calibrazione integrati e confrontandoli con le curve di riferimento. Se le deviazioni superano i limiti, emette un codice di errore e passa alla modalità sicura per garantire la sicurezza del processo.
Conclusione
I sensori laser digitali offrono vantaggi fondamentali in termini di accuratezza della misurazione, velocità di risposta e affidabilità del sistema per apparecchiature di precisione. Prendendo come esempio il WF5803F, la sua alta risoluzione, la bassa latenza, le interfacce multiple e la robusta immunità ambientale supportano fortemente i sistemi di taglio, marcatura e ispezione laser. Con un layout PCB adeguato, processi di saldatura precisi, test completi sulla produzione di massa, oltre ad algoritmi di filtraggio e compensazione della temperatura in tempo reale, gli sviluppatori di apparecchiature possono implementare rapidamente soluzioni di rilevamento efficienti e stabili e aumentare la competitività del prodotto.
L'introduzione di cui sopra scalfisce solo la superficie delle applicazioni della tecnologia dei sensori di pressione. Continueremo a esplorare i diversi tipi di elementi sensore utilizzati nei vari prodotti, come funzionano e i loro vantaggi e svantaggi. Se desideri maggiori dettagli su ciò che viene discusso qui, puoi consultare il contenuto correlato più avanti in questa guida. Se hai poco tempo, puoi anche fare clic qui per scaricare i dettagli di queste guide Dati PDF del sensore del sensore di pressione dell'aria.
Per ulteriori informazioni su altre tecnologie di sensori, per favore Visita la nostra pagina dei sensori.


