- Von WFsensoren
Ein Hochleistungslaser fokussiert die Energie, sodass das lokale Material schmilzt oder verdampft, während Hilfsgas die Schmelze reinigt und die Düse abschirmt. Eine genaue Druckmessung ist für die Aufrechterhaltung einer stabilen Prozesskontrolle von zentraler Bedeutung. Im Folgenden erläutern wir die Messung des absoluten Drucks, erklären die erforderlichen Komponenten und Schnittstellen, behandeln die Verkabelung und Platzierung und schließen mit den Auswahlkriterien für Zuverlässigkeit und Industriequalität ab.
Katalog
1. Die Rolle des Gasdrucks beim Laserschneiden
Beim Laserschneiden wird ein fokussierter, energiereicher Strahl verwendet, um Material zu schmelzen oder zu verdampfen. Das Hilfsgas bläst dann das geschmolzene Material weg. Der Gasdruck formt direkt die Schnittfläche, die Wärmeeinflusszone und die Schnittgeschwindigkeit. Mit dem richtigen Druck werden Krätze schnell entfernt und Spritzer vermieden, die die Düse oder das Werkstück verschmutzen könnten. Zu viel Druck kann zu Spritzern, Graten oder seitlichen Abweichungen des Schnitts führen. Systeme platzieren typischerweise Sensoren an der Gasquelle und in der Nähe der Düse und nutzen Echtzeit-Druckdaten, um den Kreislauf zu schließen und jeden Schnitt innerhalb eines definierten Prozessfensters zu halten. Für Produktionsumgebungen benötigen Sie Sensoren, die eine gute Auflösung, ausreichende Abtastrate und Temperaturkompensation vereinen. Digitale Drucksensoren senden stabile Daten direkt an die Steuerung und reduzieren Fehler, die durch lange analoge Läufe entstehen, wodurch Konsistenz und Durchsatz verbessert werden.
Schnittqualität und Druckkontrolle
Die Oberflächengüte der Schnittkante hängt vom Gleichgewicht zwischen der Laserleistung und der kinetischen Energie des Gases ab. Unterschiedliche Materialien und Dicken erfordern unterschiedliche Druckkurven: Dünne Bleche benötigen normalerweise einen niedrigeren Druck, um eine übermäßige Entfernung zu vermeiden, während dicke Bleche einen höheren Impuls benötigen, um große Mengen geschmolzenen Materials zu entfernen. Mithilfe der Druckrückmeldung in Echtzeit kann die Steuerung den Gasfluss während des Schneidens anpassen und so die Kantenqualität bei hoher Geschwindigkeit beibehalten. Wenn Sie den Sensor in der Nähe der Düse anbringen, erhalten Sie die genauesten Messwerte für den Arbeitsdruck. Sie dürfen ihn jedoch nicht direkt im Heißgasstrahl platzieren.
Geräteschutz und Fehlerreaktion
Wenn sich der Druck plötzlich ändert – beispielsweise aufgrund eines verstopften Filters oder eines Pumpenausfalls – muss der Sensor die Schutzlogik schnell auslösen, um Düsenschäden oder den Verlust von Teilen zu verhindern. Die technische Praxis verwendet Schwellenwerteinstellungen und Selbsttestroutinen in Kombination mit sicheren Abschaltungen oder Prozessschaltern, um Verluste zu begrenzen. Die Reaktionszeit des Sensors und die Messstabilität bestimmen, wie zuverlässig diese Schutzskripte wirklich sind. Wählen Sie daher Sensoren mit guter Kurzzeitdynamik und Stoßbeständigkeit.
2. Funktionsprinzipien des Absolutdrucksensors
Ein Absolutdrucksensor misst den Druck relativ zum Vakuum. Moderne Geräte verwenden häufig eine MEMS-Sensormembran. Druck verformt die Membran leicht, diese Verformung verändert einen elektrischen Parameter (Kapazität oder Widerstand) und ein integrierter Front-End-ASIC verstärkt und wandelt diesen in einen digitalen Wert um. Die absolute Messung ist nützlich, da die Messwerte nicht durch atmosphärische Veränderungen in der Umgebung verfälscht werden, sodass Sie über Standorte und Schichten hinweg konsistente Ergebnisse erhalten. Digitale Absolutdrucksensoren verfügen üblicherweise über eine Temperaturkompensation und eine vollständige Kalibrierung, was den Einrichtungsaufwand vor Ort verkürzt. Wählen Sie beim Laserschneiden Teile mit einem breiten Betriebstemperaturbereich und einer Schutzverpackung, damit die Leistung in einer Werkstatt konstant bleibt und der Wartungsaufwand reduziert wird.
MEMS-Sensorelement und die Signalkette
Das Sensorelement ist typischerweise eine Silizium-Mikrostruktur; Eine Membran im Mikrometerbereich biegt sich unter Druck. Diese mechanische Änderung wird in ein elektrisches Signal umgewandelt und der ASIC übernimmt die Verstärkung und Filterung. Hochintegrierte Teile speichern Kalibrierungskoeffizienten auf dem Chip, sodass Hersteller lineare Sensoren mit geringem Offset liefern können, die sofort eingesteckt werden können. Da Schneidmaschinen Sensoren thermischen und Vibrationsstörungen aussetzen, reduzieren die integrierte Temperaturkompensation und das Anti-Vibrations-Design die Drift erheblich.
Digitale Ausgänge und Messstabilität
Digitale Schnittstellen (I²C, SPI) übertragen hochauflösende Daten ohne die Rauschaufnahme, die bei langen analogen Strecken auftritt. Viele hochpräzise Modelle verwenden 24-Bit-Konverter, sodass der Controller feine Änderungen erkennt. Beachten Sie die Abtastrate, die Busbandbreite und etwaige Protokollkonflikte – in schnellen Schnittmodi möchten Sie nicht, dass die Datenlatenz den Regelkreis blockiert. Eine größere Liefertoleranz trägt dazu bei, dass Teile auf verschiedene Controller-Boards passen, und erleichtert die Integration.
3. Schlüsselkomponenten und digitale Schnittstellen
Ein Druckmodul umfasst mehr als den Sensorchip: Sie benötigen Front-End-Filterung, ADC, Temperaturkompensation, ein zuverlässiges mechanisches Paket und robuste elektrische Schnittstellen. Hochintegrierte digitale Sensoren vereinen diese Funktionen in einem Paket, was die Stückliste reduziert und das PCB-Design vereinfacht. Bei Laserschneidern sind Teile, die sowohl I²C als auch SPI unterstützen und eine breite Versorgungsspannung akzeptieren, besonders praktisch – sie beschleunigen die Integration mit vorhandenen Controllern und reduzieren den Firmware-Aufwand. Bei der Verpackung ermöglichen SMD-kompatible Kompaktteile eine Montage in der Nähe des Messpunkts. Stellen Sie jedoch sicher, dass die Materialien und die Dichtung des Gasanschlusses geeignet sind, sodass Staub oder Kondensation die Messwerte nicht beeinträchtigen können.
Schnittstellen- und Stromanforderungen
Wählen Sie eine Schnittstelle, die zu Ihrem Controller passt. Wenn das Steuerungssystem einen Industriebus verwendet, planen Sie Bridges oder Gateways ein. Ein breiterer Versorgungsbereich macht einen Sensor anpassungsfähiger an verschiedene Stromversorgungsarchitekturen. Achten Sie beim Verlegen von Kabeln rund um den Laserantrieb und Hochstromschalter auf Erdung und Abschirmung – eine solide Erdungsstrategie reduziert EMI und schützt die Messgenauigkeit.
Verpackung und Feldimmunität
Bei der Verpackung muss ein Gleichgewicht zwischen Gaszugang und Umweltschutz hergestellt werden. Klein “Stempelstil” Die Gehäuse lassen sich bequem auf derselben Platine montieren, die Dichtflächen müssen jedoch mit Prozessgasen kompatibel sein. Wählen Sie Teile mit IP- und Staubschutzklassen, die für die Werkstatt geeignet sind, und ziehen Sie eine physikalische Filterung oder Isolierung in Betracht, um Partikel fernzuhalten und die Lebensdauer des Sensors zu verlängern.
4. Layout- und Systemintegrationspraktiken
Die Erfahrung zeigt, dass sowohl eine gute Sensorplatzierung als auch eine saubere elektrische Integration unerlässlich sind. Eine gängige Anordnung ist ein Sensor an der Gasversorgung und einer in der Nähe der Schneiddüse, wobei die Schwellenwerte oft bei etwa 25 bar liegen, um Fehler schnell zu erkennen. Um den Verkabelungsaufwand zu reduzieren, können beide Sensoren auf derselben Platine montiert und über ein einziges Kabel mit der Hauptsteuerung verbunden werden, was Herstellung und Wartung vereinfacht. Bei der Integration müssen außerdem Rohrverluste, potenzielle Lecks an Armaturen und etwaige durch die Anordnung verursachte Verzögerungen berücksichtigt werden – diese wirken sich auf die Reaktion der Steuerung und die Messgenauigkeit aus.
Grundsätze zur Auswahl von Sensorpunkten
Der versorgungsseitige Sensor prüft den allgemeinen Zustand der Gaszufuhr; Der düsenseitige Sensor spiegelt die Bedingungen an der Arbeitsfläche wider. Vermeiden Sie es, die Sensoren der Mitte des heißen Strahls auszusetzen, und berücksichtigen Sie bei der Kalibrierung die Druckabfälle an den Winkelstücken und Anschlüssen. Es ist ratsam, die gemessenen Unterschiede während der Inbetriebnahme aufzuzeichnen und diese Offsets in der Steuerung zu verwenden, damit das Verhalten des geschlossenen Regelkreises vorhersehbar ist.
Integrationstipps für den WF5803F-030BA
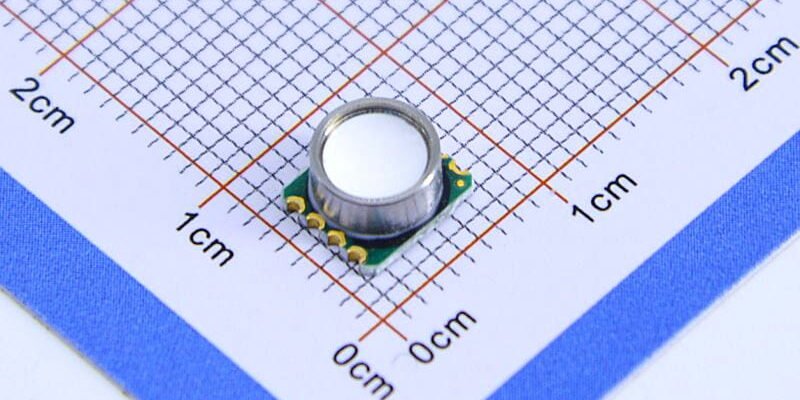
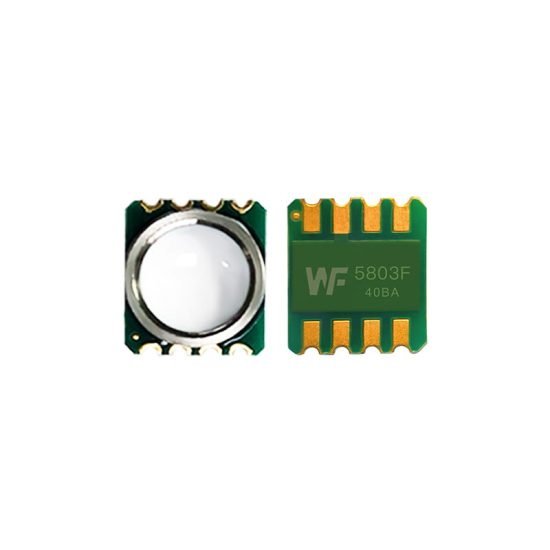
Der abgebildete Sensor, WF5803F-030BA, bietet digitale 24-Bit-I²C/SPI-Doppelschnittstellen, integrierte Vollkalibrierung und Temperaturkompensation, einen großen Betriebstemperaturbereich und Unterstützung für die Versorgung von 1,8 V bis 5,5 V. Durch die Montage auf einer Platine in der Nähe der Düse können hochauflösende Daten direkt an den Controller übertragen werden, sodass keine analoge Konditionierung erforderlich ist. Sein SMD-6-Gehäuse eignet sich für die SMT-Montage und reduziert die manuelle Verdrahtung, was für die Massenproduktion in Laserschneidanlagen hilfreich ist.
5. Zuverlässigkeit und Auswahl in Industriequalität
In der kontinuierlichen Produktion wirken sich Sensordrift, Vibrationstoleranz und Chargenkonsistenz auf Wartungskosten und Betriebszeit aus. Bevorzugen Sie Teile mit Rückverfolgbarkeit durch das Qualitätssystem und veröffentlichten Langzeitdrift- und beschleunigten Alterungsdaten. Sensoren in Industrie- oder Automobilqualität werden einer strengeren Prüfung unterzogen, sodass sie bei Vibrationen, thermischen Zyklen und elektromagnetischen Störungen eine bessere Leistung erbringen. Eine robuste Diagnose- und Austauschstrategie verringert das Risiko plötzlicher Ausfallzeiten.
Driftmanagement und Lebensdauerbewertung
Sensoren können im Laufe der Zeit Offset-Änderungen und Empfindlichkeitsabweichungen aufweisen. Fragen Sie bei der Beurteilung von Teilen nach den Alterungskurven, thermischen Zyklustests und Langzeitstabilitätszahlen des Anbieters. Auf Systemebene können Sie Abweichungen durch Software-Selbstprüfungen, referenzbasierte Online-Korrekturen oder geplante Ersetzungen verwalten. Die Konstruktion für einfachen Zugang und schnellen Austausch verkürzt die Reparaturzeiten erheblich und reduziert Produktionsausfälle.
Der Wert industrietauglicher Geräte
Obwohl Industrie- und Automobilteile im Vorfeld höhere Kosten verursachen können, verringern ihre Konsistenz und Zuverlässigkeit die Nacharbeit und Ausfallzeiten in Produktionslinien mit hohem Volumen. Digitale Absolutdruckteile sorgen für stabile Ergebnisse und Rückverfolgbarkeit, die gut zur Chargenqualitätskontrolle passen. Berücksichtigen Sie bei der Auswahl der Komponenten die Gesamtbetriebskosten und nicht den anfänglichen Aufkleberpreis – so erzielen Sie auf lange Sicht oft das beste Ergebnis.
Abschluss
Die Gasdruckregelung beim Laserschneiden erfordert schnelle Reaktion und Langzeitstabilität. Der Einsatz digital integrierter Absolutdrucksensoren mit Temperaturkompensation, 24-Bit-Ausgabe und großer Leistungstoleranz vereinfacht das Steuerungsdesign und verbessert die Prozesskonsistenz. Die richtige Sensorplatzierung, EMI-gerechte Verkabelung und eine sorgfältige Geräteauswahl sind der Schlüssel zu gleichbleibender Schnittqualität und geringem Wartungsaufwand. Der WF5803F-030BA ist eine kompakte, SMT-freundliche und industrietaugliche Option, die zu einer zuverlässigen Drucküberwachung in Produktionslinien beiträgt.
Die obige Einführung kratzt nur an der Oberfläche der Anwendungen der Drucksensortechnologie. Wir werden weiterhin die verschiedenen Arten von Sensorelementen untersuchen, die in verschiedenen Produkten verwendet werden, wie sie funktionieren und welche Vor- und Nachteile sie haben. Wenn Sie detailliertere Informationen zu den hier besprochenen Themen wünschen, können Sie sich die entsprechenden Inhalte weiter unten in diesem Handbuch ansehen. Wenn Sie unter Zeitdruck stehen, können Sie auch hier klicken, um die Details dieser Leitfäden herunterzuladen PDF -Daten des Luftdrucksensorprodukts.
Weitere Informationen zu anderen Sensortechnologien finden Sie hier Besuchen Sie unsere Sensors -Seite.